Ghid de selectare a lamei de dispersie: viteza vârfului, geometria și durata de viață la uzură pentru amestecarea industrială
O pastă de pigment care se blochează la o citire Hegman de 5 sau o suspensie catodică care încă prezintă aglomerate după nouăzeci de minute, este de obicei pusă pe seama morii. În multe dintre cazurile pe care ni se cere să le revizuim, cauza se află la capătul arborelui: lama de dispersie.
Răspunsul scurt este că o lamă de dispersie face bine o singură treabă. Udă pulberea în lichid și desface aglomeratele de la vârfurile dinților. Nu reduce particulele primare, nu stabilizează o suspensie și nu poate compensa un arbore montat în centrul unui rezervor neconfundat. Când viteza vârfului, diametrul discului, geometria dintelui, poziția lamei și materialul se potrivesc cu formularea, majoritatea pastelor și suspensiilor ating finețea țintă în 20 până la 40 de minute. Când unul dintre aceste cinci este greșit, timpii de lot se dublează de obicei, iar timpul suplimentar încălzește produsul în loc să-l disperseze.
Cifrele de mai jos sunt game industriale tipice luate din practica standard de inginerie de amestecare. Tratează-le ca pe un punct de plecare pentru o încercare pe propria ta formulă.
 |  |
Ce face o lamă de dispersie și ce nu poate face
Fiecare dispersie este în trei pași. Umidificarea înlocuiește stratul de aer de pe o particule cu lichid. Deaglomerarea separă clusterele ținute împreună de forțele van der Waals. Stabilizarea oprește acele particule de la reformarea clusterelor și aceasta este o decizie de formulare mai degrabă decât una hardware.
Lama acționează doar pe treapta din mijloc și doar într-o zonă subțire. Rata de forfecare atinge vârfurile la câțiva milimetri de vârful dintelui și cade rapid, motiv pentru care un disc de 250 mm care rulează la 20 m/s într-un rezervor de 10.000 de litri are nevoie de încă o jumătate de oră. Zona de forfecare trebuie să treacă prin întregul lot, iar timpul de lot este stabilit de rotație, mai degrabă decât de rpm.
Urmează două concluzii. O lamă de dispersie este instrumentul greșit pentru măcinarea autentică: dacă particulele primare au 0,2 microni și aglomeratele din rezervor sunt de 20 microni, un disc dințat va aduce lotul la dimensiunea aproximativă primară și se va opri acolo. Și orice împiedică pomparea lotului pe lângă disc - un arbore centrat, deflectoare lipsă, prea puțin lichid liber, solide depuse pe bază - transformă o lamă bună într-o paletă scumpă.
Geometria lamei de dispersie: ce profil face ce sarcină
Pentru aceeași putere a motorului, geometria decide dacă obțineți forfecare sau curgere.
- Disc cu dinți de ferăstrău: un disc plat cu 8 până la 24 de dinți în jurul jantei. Aproape toată energia de intrare devine forfecare locală și foarte puțină devine pompare, care este exact ceea ce au nevoie de umezire și de descompunere a aglomeratului.
- Disc crestat sau perforat: același profil exterior cu găuri prin față. Materialul curge prin disc mai degrabă decât în jurul acestuia, buzunarul cu forfecare scăzută din centru se micșorează și pastele de la 2.000 până la 5.000 cP se comportă mai bine decât cu o placă solidă.
- Cap rotor-stator: un rotor dintat în interiorul unui stator cu fante cu câțiva milimetri depărtare. Produce forfecarea cea mai intensă, dar într-un volum foarte mic, astfel încât debitul pe kilowatt este mai mic și încărcările mari de solide nu sunt practic.
- Elice și turbine: generatoare de debit la 3 până la 8 m/s. Ele amestecă și suspendă solidele, dar nu sparg aglomeratele de pigment la viteze practice.
Graficul de mai jos compară profilurile calitativ. Scorurile sunt indici de orientare, nu valori măsurate.
Comparație profil: disc cu dinți de ferăstrău vs turbină cu lamă înclinată
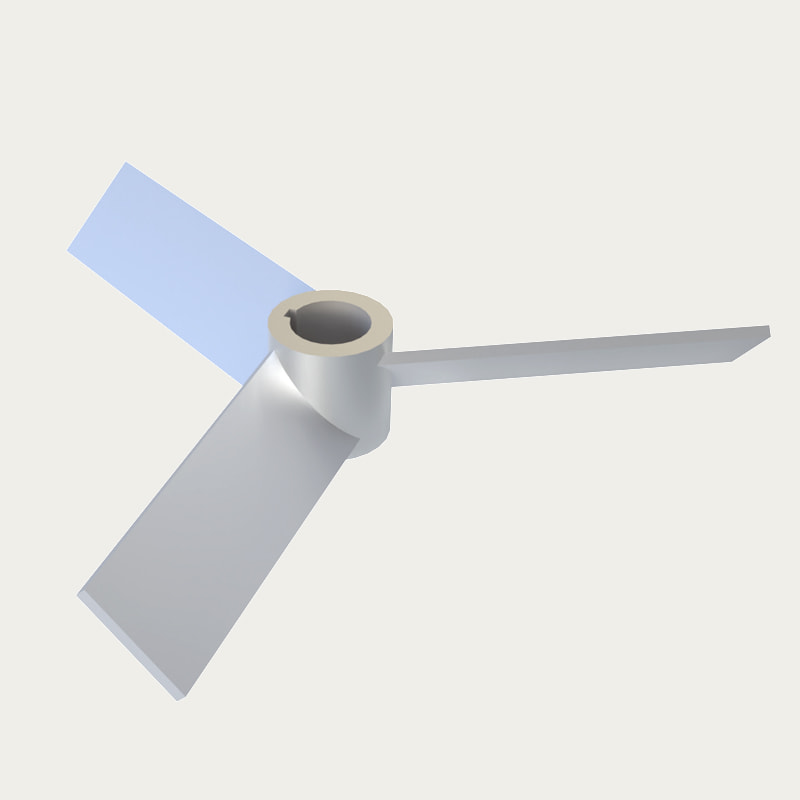
Disc de dispersie cu dinți de ferăstrău Turbină cu pale înclinate
Viteza vârfului și diametrul discului: cele două numere care decid finețea
Viteza vârfului este egală cu pi ori diametrul discului ori viteza de rotație. Un disc de 250 mm care se rotește la 1.500 rpm rulează cu 19,6 m/s, confortabil în interiorul ferestrei de dispersie. Un disc de 150 mm are nevoie de aproximativ 2.400 rpm pentru a atinge aceeași cifră, motiv pentru care discurile subdimensionate din rezervoare mari rareori livrează.
Referințele obișnuite de amestecare plasează lucrul de dispersie a dinților de ferăstrău între 18 și 25 m/s. Sub aproximativ 15 m/s, aglomeratele supraviețuiesc trecerii. Peste 25 m/s, energia suplimentară devine în principal căldură, antrenare a aerului și uzură mai rapidă a dinților, mai degrabă decât o măcinare mai fină.
Ferestre tipice de viteză periferică în funcție de tipul de agitator (m/s)
Gamele reflectă practica comună de inginerie de amestecare; confirma prin proces.
Creșterea urmează aceleași numere. Păstrați viteza vârfului constantă atunci când sarcina este dispersie și mențineți constantă puterea pe unitate de volum atunci când sarcina este amestecarea sau suspendarea solidelor. Confuzia celor două este un motiv comun pentru care un lot pilot nu poate fi reprodus la scară de producție.
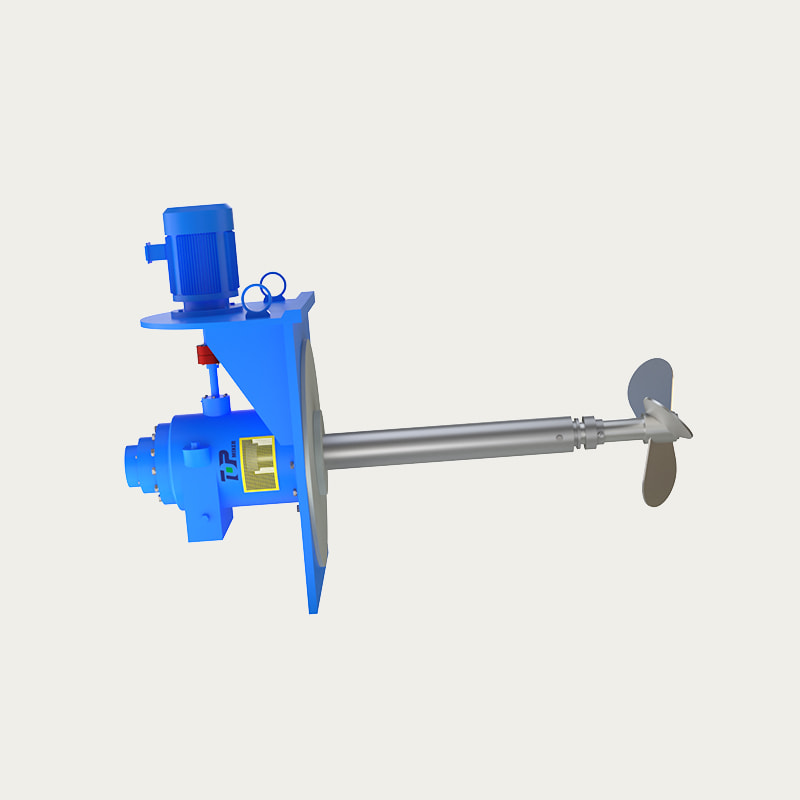
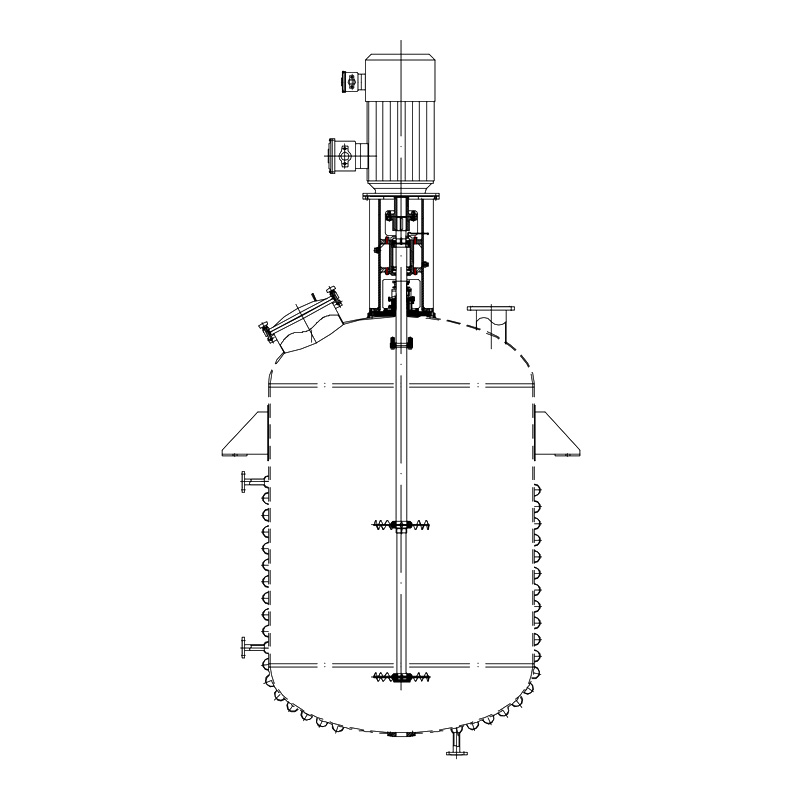 TOPA005 Seria FS1 Dispersator de mare viteză Pe baza anilor de experiență Top și a tehnologiei unice și a aplicării tehnologiei avansate de măsurare și analiză, am proiectat rotoare de înaltă eficiență cu... Vizualizare produs →
Potrivirea lamei cu vâscozitatea și încărcarea cu solide
Vâscozitatea la temperatura procesului, plus încărcarea cu solide, alege hardware-ul. Tabelul de mai jos oferă puncte de plecare practice pentru prima încercare.
| Vâscozitatea produsului | Tipul lamei | Viteza vârfului | Raportul D/T | Datorie tipică |
|---|---|---|---|---|
| Până la 1.000 cP | Disc cu dinte de ferăstrău | 18-25 m/s | 0,30-0,40 | Udarea pigmentului, acoperiri cu solvent, cerneluri |
| 1.000-5.000 cP | Disc crestat sau perforat | 15-20 m/s | 0,35-0,50 | Suspensie de baterii, paste colorante, produse agrochimice |
| 5.000-20.000 cP | Cap rotor-stator with anchor | 12-18 m/s | 0,40-0,60 | Adezivi, etanșanti, paste groase |
| Peste 20.000 cP | Planetară sau panglică, nu un disc | 1-5 m/s | 0,60-0,90 | Paste cu conținut ridicat de solide, frământare |
Suspensia bateriei se află în banda de mijloc: solide solide, material activ abraziv și un disc cu fante care depășește de obicei o placă solidă, deoarece materialul continuă să se miște prin suprafața discului în loc de doar în jurul jantei. Exemple de producție sunt colectate în documentul nostru industria bateriilor cu litiu note de proiect.
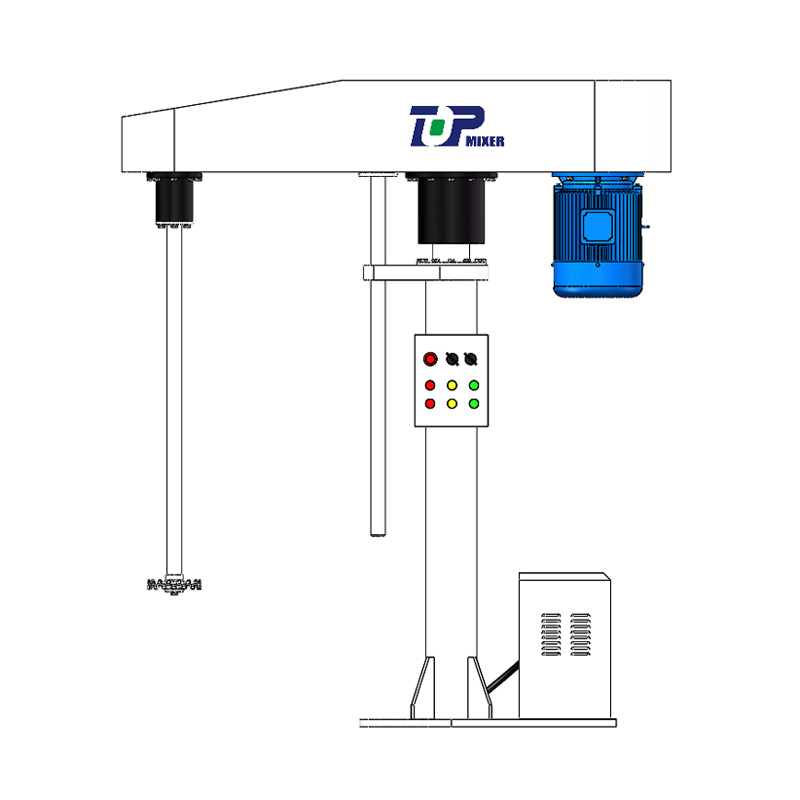 Seria TOPH51 FL Dispersator de mare viteză Această serie de malaxoare cu dispersie poate fi echipată cu o tavă de dispersie dintata pentru agitarea cu dispersie de mare viteză sau diferite tipuri de mașini de amestecare pentru agitare... Vizualizare produs →
Material, duritate și durată de viață
Majoritatea discurilor industriale de dispersie sunt fabricate din oțel inoxidabil 304 sau 316L. Se potrivește pigmenților organici și sarcinilor de igienă. Nu se potrivește cu dioxidul de titan rutil, oxidul de fier, materialele de umplutură ceramice sau materialul activ catodic, unde o suspensie abrazivă poate rotunji marginile dinților în câteva sute de ore de funcționare.
Pentru sarcina abrazivă, opțiunile sunt martensitic întărit sau inoxidabil duplex, un profil de dinte întărit și șlefuit sau un strat de polimer în care trebuie evitată contaminarea cu metal. Două avertismente timpurii de uzură sunt o finețe a măcinarii care se deplasează în sus și un timp al lotului care se strecoară. Măsurați raza marginii dintelui în timpul opririlor programate: odată ce ajunge la aproximativ 0,5 până la 1 mm, forfecarea locală care efectuează dezaglomerarea dispare în mare parte.
Echilibrul contează și la aceste viteze. Un disc care rulează cu 20 m/s pe un arbore suspendat transformă dezechilibrul și deformarea în vibrații și apoi în defecțiunea etanșării sau a rulmentului. Furnizorii care modelează rotorul și rezervorul înainte de a cota, folosind Analiza fluxului CFD de exemplu, poate arăta unde se încadrează de fapt zona de forfecare ridicată, ceea ce ajută mai mult la etapa de specificație decât o face un motor nominal.
 |  |
 |  |
Geometrie de instalare: offset, deflectoare și înălțime disc
Hardware-ul este jumătate din răspuns. Poziția este cealaltă jumătate.
- Decalaj arbore: montați arborele decentrând 1/6 până la 1/4 din diametrul rezervorului. Un arbore centrat într-un rezervor neconfundat permite întregului lot să se rotească cu discul, iar viteza relativă care produce forfecare se prăbușește.
- Deflectoare: una până la patru plăci verticale, fiecare aproximativ o zecime din diametrul rezervorului, transformă rotația în rotație de sus în jos.
- Înălțimea discului: 0,5 până la 1 diametru al discului deasupra fundului rezervorului. Inferior îngroapă discul în solide sedimentate; mai înalt lasă un strat mort pe bază.
- Scufundare: cel puțin 1,5 diametre de disc sub suprafața lichidului pentru a limita agitația și antrenarea aerului.
- Suport arbore: arborii lungi la viteze de dispersie au nevoie de un lagăr stabil sau de o conexiune mai scurtă, așa că verificați viteza critică înainte de a comanda feronerie.
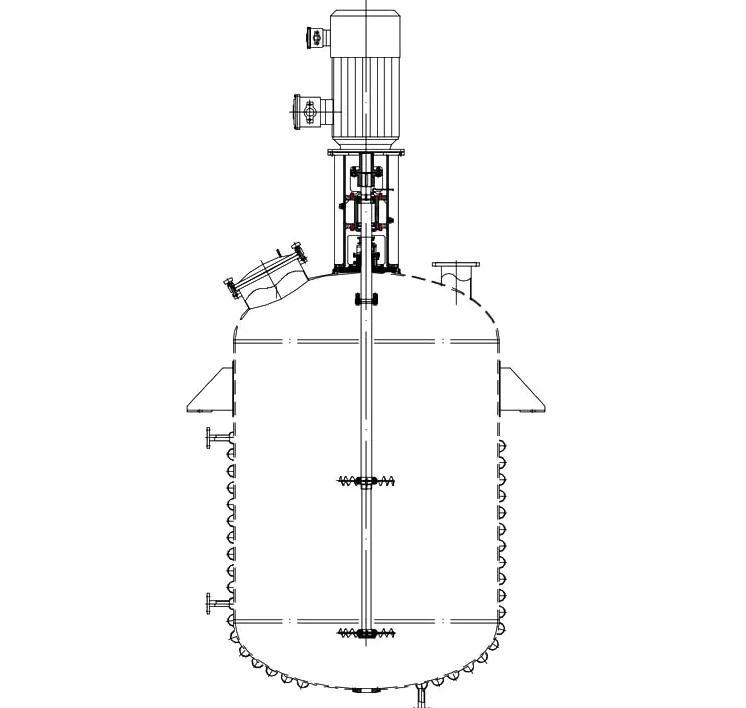
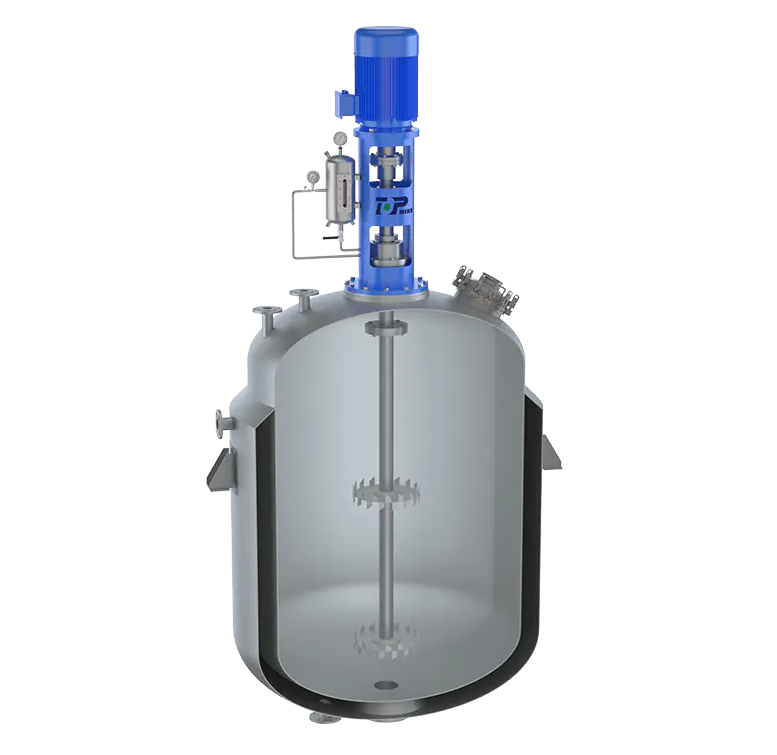
Vedere izometrică: ansamblu disc de dispersie în rezervor
Verificarea simptomelor: Când finețea măcinarii se blochează
- Măcinați se blochează la 5 până la 6 Hegman cu vâscozitate normală: viteza vârfului este prea mică sau discul este subdimensionat pentru volumul lotului.
- Pulberea plutește și formează bulgări: vortexul este prea slab sau pulberea este alimentată mai repede decât poate fi udată.
- Fin lângă perete, grosier la centru: arbore centrat sau deflectoare lipsă, astfel încât lotul se rotește în loc să circule.
- O parte a discului se uzează mai repede: deformarea arborelui sau dezalinierea cuplajului.
- Spumare și antrenare a aerului: viteza vârfului peste 25 m/s sau discul rulează prea aproape de suprafața lichidului.
Acolo unde spuma provine din formulare mai degrabă decât din punctul de operare, o paletă antispumante poate fi montată pe același arbore deasupra discului de dispersie.
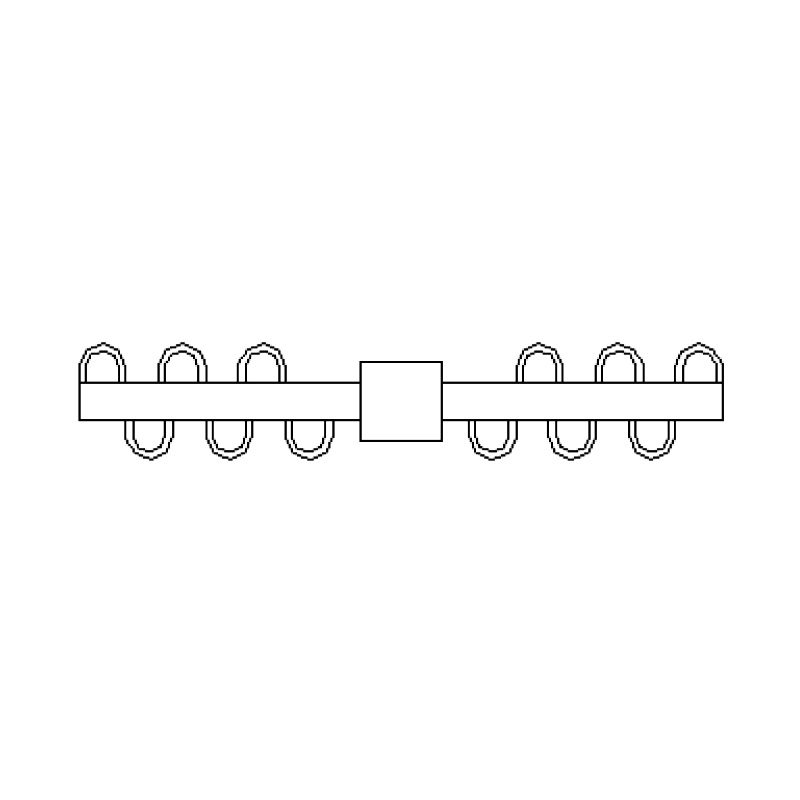 Agitator antispumant XPJ cu palete antispumante Paleta antispumante XPJ este o bandă de grilă în formă de U a lamei, care distruge mecanic spuma medie generată în timpul amestecării și inhibă spuma medie., potrivit... Vizualizare produs →
O scurtă listă de verificare pentru specificații
- Precizați finețea țintă a măcinării și metoda de testare, nu numai timpul de șarjă.
- Indicați vâscozitatea la temperatura procesului, încărcarea cu solide și dacă solidele sunt abrazive.
- Confirmați diametrul rezervorului, volumul de lucru și lungimea arborelui disponibil înainte de a fixa diametrul discului.
- Fixați viteza vârfului pentru sarcina de dispersie și puterea pe volum pentru sarcina de amestecare și nu amestecați cele două.
- Specificați materialul dinților, duritatea și opțiunile de acoperire pentru produsele abrazive sau sensibile la contaminare.
- Solicitați timpul de rotație și poziția zonei de forfecare, în mod ideal susținute de modelarea debitului, mai degrabă decât de un motor singur.
Întrebări frecvente despre Dispersion Blade
La ce viteză ar trebui să ruleze o lamă de dispersie?
Majoritatea discurilor de dispersie cu dinți de ferăstrău rulează între 18 și 25 m/s la vârful dintelui. Sub aproximativ 15 m/s aglomeratele supraviețuiesc trecerii; peste 25 m/s, energia suplimentară se transformă în mare parte în căldură, antrenare a aerului și uzură.
Care este diferența dintre o lamă de dispersie și o elice de amestecare?
O elice mișcă volumul, o lamă de dispersie creează forfecare locală. Elicele la 3 până la 8 m/s amestecă și suspendă solidele, în timp ce un disc dintat la 18 până la 25 m/s desface aglomeratele. Amestecarea unei paste de pigment cu o elice nu va îmbunătăți citirea Hegman.
Ce material este cel mai bun pentru pigmenții abrazivi?
Inoxidabilul 304 sau 316L este bun pentru pigmenții organici. Pentru dioxid de titan rutil, oxid de fier, materiale de umplutură ceramică sau material activ catodic, alegeți inoxidabil martensitic întărit sau duplex sau un disc acoperit unde contaminarea cu metal este critică.
De unde știu când o lamă de dispersie este uzată?
Urmăriți-vă ca finețea măcinarii crește în sus și timpii lotului cresc. Măsurați raza marginii dintelui la oprire; odată ce ajunge la aproximativ 0,5 până la 1 mm, forfecarea dispare și discul trebuie reascuțit sau înlocuit.
Un disc poate face față atât umezelii, cât și dispersiei fine?
Poate face față ambelor etape într-un singur vas dacă pulberea este adăugată sub un vârtej puternic și viteza vârfului este menținută aproape de vârful intervalului. Nu poate înlocui o moară de mărgele, deoarece un disc nu va reduce particulele primare sub dimensiunea lor aglomerată.
De ce un lot de dispersie devine fierbinte și spumă?
De obicei, o viteză de vârf peste 25 m/s, un disc prea aproape de suprafața lichidului sau prea puțin lichid liber. Coborâți discul, reduceți viteza sau împărțiți adăugarea în două etape.
Cele mai multe probleme de dispersie se dovedesc a fi probleme de geometrie. Verificați viteza vârfului, diametrul discului, starea dinților și poziția lamei înainte de a adăuga timp sau cai putere la lot. Dacă cifrele au nevoie de o a doua opinie, inginerii noștri analizează geometria rezervorului, vâscozitatea produsului și obiectivele de finețe în raport cu gama de dispersoare și revin cu o setare concretă la încercare.


- Nr. 118, Chuangye Road, orașul Jieshou, orașul Gaoyou, Yangzhou, provincia Jiangsu, China
- [email protected]
- Telefon fix: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Dl Chen: +86-18061519769 Dl Xu: +86-13706183972
- Dl Lu: +86-18915337056
- ÎNSCRIEȚI-VĂ
- Înscrieți-vă pentru a fi primul care află cele mai recente noutăți de la Top Intelligent Technology
- Abonați-vă